1. What is a CU purlin roll forming machine?
In steel structure buildings, industrial plants, storage facilities, and various metal structure projects, C purlin and U purlin sections are two common types of roll formed steel profiles. They have different cross-sectional structures and can be used for support, connection, framing, and other structural components according to engineering design requirements.
As the steel structure manufacturing industry demands increasingly stringent specifications for profiles and higher processing efficiency, traditional single-piece processing methods can no longer meet the mass production needs of some enterprises. Through automated roll forming machine, metal coils can be continuously processed into C-shaped or U-shaped pulins with specified cross-sections, thereby enhancing the continuity of the production process and the consistency of product dimensions.
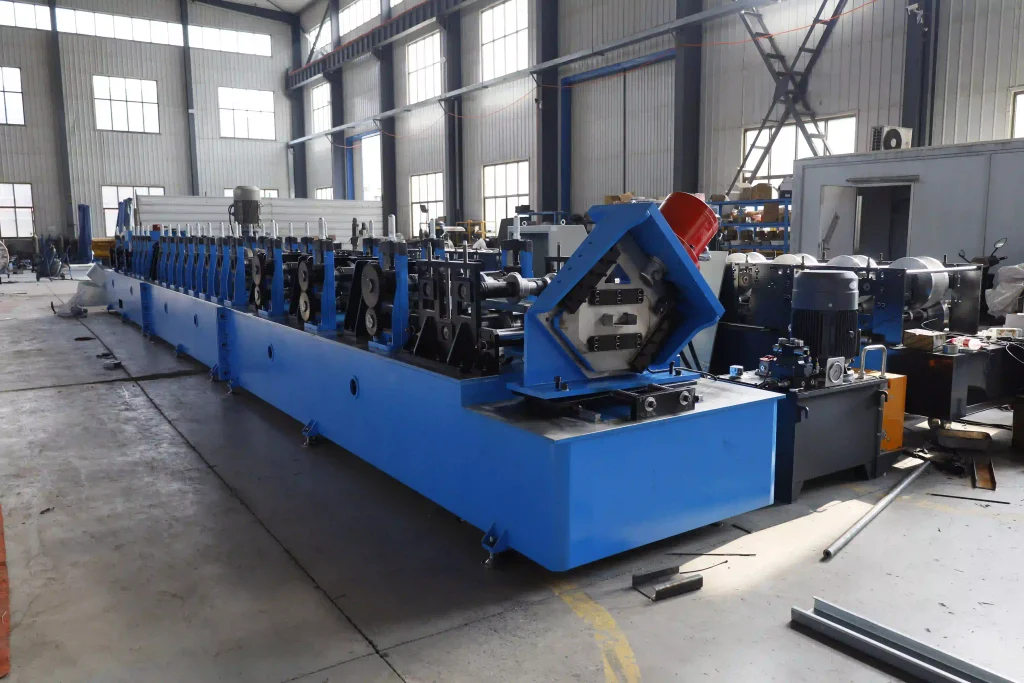
El Máquina formadora de rollos de correas CU is a specialized equipment used for producing C purlins and U purlins through a roll forming process. Metal coils undergo processes such as decoiling, guiding, feeding, multi-stage roll-pressing, and fixed-length cutting to ultimately form steel profile products that meet design specifications.
La máquina perfiladora de correas HENER CU se puede personalizar según los dibujos de la sección transversal del producto, las especificaciones del material y los requisitos de producción del cliente. Es adecuado para empresas de procesamiento de perfiles que necesitan producir acero en forma de C/U de diferentes especificaciones.
II. ¿Cuál es la diferencia entre el cinturón C y el cinturón U?
Both C-shaped and U-shaped purlins belong to roll formed steel, but their cross-sectional structures and application methods differ. The choice of which profile to use typically depends on the specific structural design, connection methods, and engineering purposes.
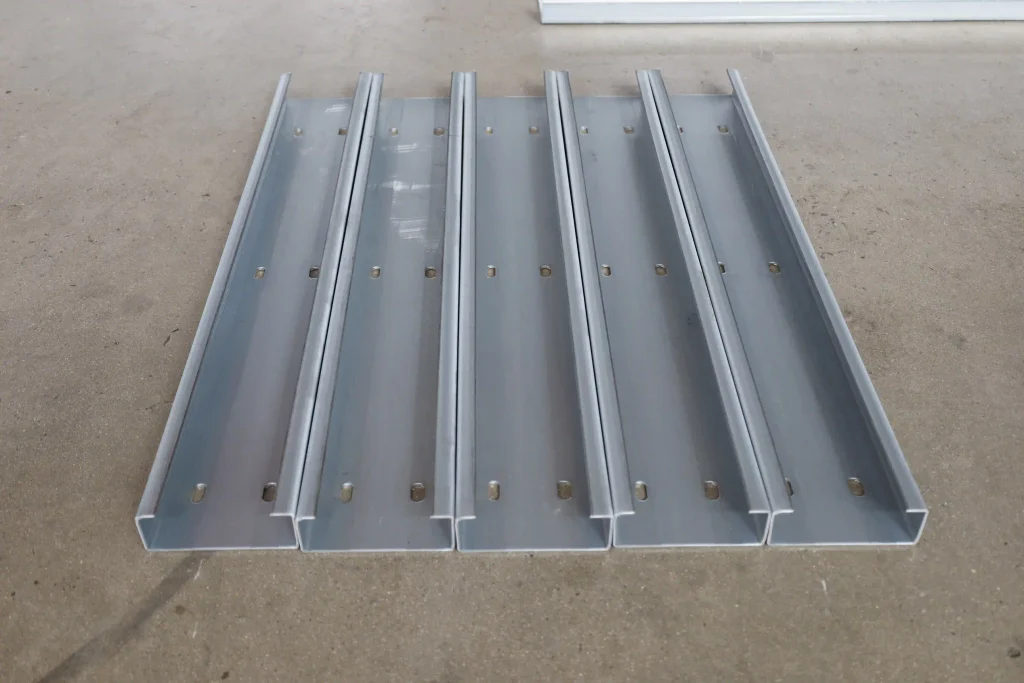
1. C correa
La sección transversal del cinturón en C tiene forma de C y generalmente consta de una red, pestañas superior e inferior y un vuelco de borde. Su estructura de sección transversal es adecuada para diversas aplicaciones de marcos y soportes de acero.
Aplicații comune include:
·Purlins y componentes auxiliares de soporte en edificios con estructura de acero;
·Perfiles estructurales de naves industriales e instalaciones de almacenamiento;
·Marcos metálicos y estructuras de soporte de equipos;
·Conformado de rollos de componentes estructurales personalizados según dibujos de ingeniería.
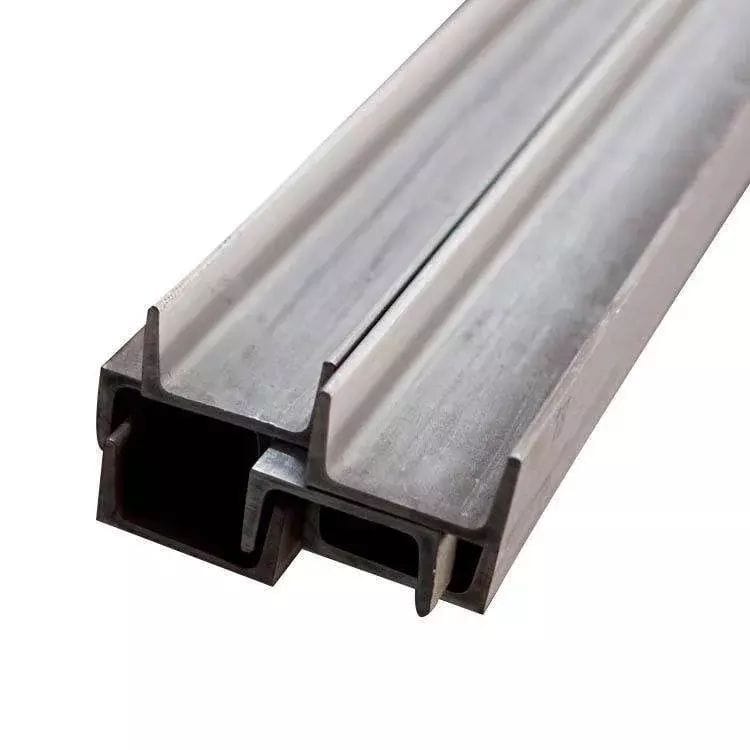
2. U correa
La sección transversal de la correa en U tiene la forma de la letra “U” y generalmente consta de una red y dos pestañas laterales. Dependiendo del diseño específico de la sección transversal, se puede utilizar en marcos, guías, conexiones y otros componentes estructurales.
Aplicații comune include:
·Componentes de soporte auxiliares en edificios con estructura de acero;
·Marcos metálicos y componentes de conexión estructural;
·Perfiles en equipos industriales y estructuras mecánicas;
·Personajes de acero personalizados procesados según los requisitos del proyecto.
III. El principio de funcionamiento del CU purlin roll forming machine
El proceso de conformado continuo por rodillos se adopta en la máquina formadora de acero de sección gruesa. A diferencia del método de procesamiento que cambia directamente la forma del material mediante un solo estampado, el conformado por rodillos es el uso de múltiples conjuntos de rodillos para cambiar gradualmente la sección transversal de la lámina metálica de modo que el material forme un tipo objetivo durante la operación continua.

El proceso de producción típico es el siguiente:
Desenrollado → Guía y alimentación → Formación de rollos → Medición de longitud → Corte → Colección de productos terminados
1. Desenrollado y Preparación de Materiales
La bobina metálica se instala en la unidad enrollable y se suministra continuamente a los procesos posteriores de acuerdo con los requisitos operativos de la línea de producción. El ancho, el espesor y las propiedades de los materiales de las materias primas deben adaptarse a los requisitos del diseño del equipo.
2. Orientación y Alimentación
Antes de que el material ingrese al sistema de conformado, necesita pasar por el dispositivo de orientación y posicionamiento para que la correa de acero mantenga la dirección de alimentación correcta y reduzca el impacto del cambio de material en el proceso de conformado posterior.
3. Formación en rollo multipaso
Este es el núcleo de todo el proceso de producción
ess. La chapa pasa a través de una pluralidad de rodillos formadores diseñados para formar gradualmente una sección en forma de C o U.
La estructura, disposición y orden de formación de los rodillos deben diseñarse según el tipo de objetivo. Un proceso de conformación razonable ayuda a controlar el tamaño de la sección transversal y reducir la distorsión del material y la deformación irregular.
4. Cortar a una longitud fija
Una vez finalizado el perfilado de los perfiles, se miden y cortan según la longitud preestablecida. El sistema de conmutación se puede configurar de acuerdo con los requisitos de producción reales.
5. Colección de Productos Terminados
La correa cortada C/U ingresa al área de recolección del producto terminado y, después de clasificarla y clasificarla, puede usarse para procesamiento, empaquetado o entrega de proyectos posteriores.
IV. Los principales componentes del CU purlin roll forming machine
Una línea completa de producción de acero suele estar compuesta por múltiples unidades funcionales. Los diferentes esquemas de equipos pueden diferir en términos de estructura mecánica, automatización y configuración auxiliar.
Desenrollador
Se encarga de soportar y liberar bobinas metálicas, proporcionando materias primas continuas para la línea de producción. De acuerdo con el peso del rollo y los requisitos de producción, se puede elegir la configuración de apertura del rollo correspondiente.
Sistema de guiado y alimentación
Se utiliza para ajustar la posición y dirección del material que entra en el área de formación de modo que la correa de acero pueda funcionar según la ruta predeterminada.
Sistema de conformado por rollos
El sistema de conformado consta de la cremallera, el rodillo de conformado y las piezas de transmisión relacionadas, que son una parte importante para determinar la calidad de la sección transversal del molde.
Para el cinturón C y el cinturón U, diferentes secciones requieren el correspondiente diseño de rodillo y proceso de conformado. Cuando se fabrica el equipo, la estructura del rodillo y el esquema de conformado deben determinarse de acuerdo con los dibujos del producto.
Sistema de corte
Según la longitud del producto y la cadencia de producción, finalice el corte del molde. El método de corte debe determinarse junto con las especificaciones del material, la estructura de la sección transversal y las necesidades de producción del cliente.
Sistema de control eléctrico
Coordina el funcionamiento de las distintas etapas de la línea de producción. Según el esquema del equipo, se pueden configurar PLC, pantalla táctil, codificador y las correspondientes funciones de control automático.
Con la configuración adecuada del sistema de control, puede ayudar al operador a gestionar la velocidad de producción, la duración del producto y el proceso de producción.
V. Qué factores deben considerarse al elegir a CU purlin roll forming machine?
Para las empresas productoras de acero tipo, la elección del equipo no puede basarse únicamente en la apariencia de la máquina o en la cotización. El criterio más importante es si el equipo es adecuado para las especificaciones de su producto, los planes de producción y las condiciones de fábrica.
1. Identificar la sección transversal del molde objetivo
Antes de seleccionar el equipo, primero debe determinar si necesita producir correas C, correas U o si es necesario procesar ambas secciones.
Es recomendable preparar un dibujo completo de la fachada, que incluya la altura del panel de la campana, el ancho del ala, las dimensiones de rizado y otros detalles estructurales. Esta información puede ayudar a los fabricantes de equipos a evaluar los rodillos de conformado y las configuraciones de la línea de producción.
2. Confirmar especificaciones del material
El espesor, el ancho, la calidad del acero y las propiedades mecánicas de las materias primas afectan el proceso de conformado y la estructura del equipo.
Para diferentes materiales, es posible que sea necesario ajustar en consecuencia el diseño de la rueda formadora, la rigidez del equipo y la configuración de la transmisión. Por lo tanto, los clientes deben proporcionar información sobre el material lo más precisa posible al realizar una solicitud de precios.
3. Considerar la adaptabilidad de las especificaciones del equipo
Si la empresa necesita producir una variedad de tamaños de correa C y correa U, se debe confirmar de antemano si el equipo admite el ajuste entre diferentes especificaciones.
Se debe prestar especial atención: la capacidad de producir correas C y correas U no significa que todos los equipos puedan conectarse libremente en la misma línea de producción. La forma específica de sustitución, el alcance del ajuste y el momento de la sustitución se basarán en la estructura del equipo y el esquema técnico confirmado por las partes.
4. Centrarse en la calidad del conformado y la estabilidad del equipo
Para las empresas de producción en masa, la coherencia de las dimensiones de los productos y el estado operativo a largo plazo de los equipos son muy importantes.
Al realizar compras, se debe prestar atención a la estructura de la cremallera, la calidad del procesamiento del rodillo, el sistema de transmisión y la cooperación entre los distintos procesos. Cuando sea necesario, se podrá exigir al fabricante que proporcione pruebas de producción reales y muestras terminadas para evaluar la efectividad del mecanizado del equipo.
5. Automatización de evaluaciones y servicios de seguimiento
La configuración de automatización de los equipos debe coincidir con las necesidades reales de gestión de producción. Al mismo tiempo, es necesario saber si el fabricante es capaz de proporcionar depuración de instalaciones, capacitación operativa y soporte técnico de seguimiento.
Estos factores afectarán el costo de gestión y la eficiencia de producción de la línea de producción una vez que se ponga en uso.
VI. Solution for HENER CU purlin roll forming machine
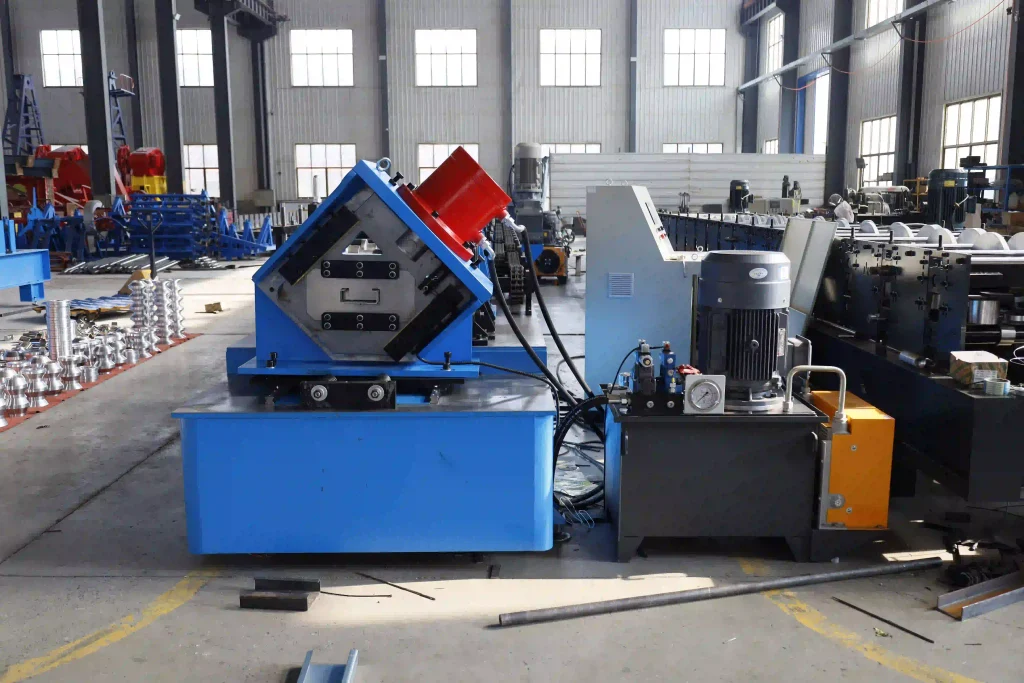
As a company specializing in roll forming machine manufacturing, Maquinaria HENER can provide CU purlin roll forming machine solutions according to the type drawings, material specifications and production needs of different customers.
El diseño de nuestros equipos no solo se ocupa de la capacidad de formación de los perfiles, sino que también considera la configuración mecánica y las opciones de automatización junto con la estructura del producto, los procesos de producción y las condiciones de fábrica del cliente.
Desarrollar un formaestrategia de ing basada en dibujos de productos
Las vigas C y U de diferentes clientes pueden tener diferentes dimensiones seccionales y detalles estructurales. Según los planos del producto proporcionados por el cliente, HENER puede evaluar el plan del equipo y determinar la configuración correspondiente del rodillo formador y de la línea de producción.
Capacidades de mecanizado interno
HENER dispone de su propio taller de máquinas herramienta, que puede realizar el procesamiento y fabricación de piezas relacionadas con equipos. A través de la gestión del proceso de mecanizado, ayuda a asegurar el control de calidad durante la fabricación de los equipos.
Pruebas de fábrica e inspección de entrega
Se pueden realizar pruebas de planta e inspecciones operativas antes de entregar el equipo, y el estado operativo y las funciones relacionadas del equipo se pueden inspeccionar de acuerdo con el esquema técnico confirmado.
Instalación, Puesta en Servicio y Soporte Técnico
De acuerdo con los requisitos del proyecto, HENER puede proporcionar instalación de equipos, puesta en marcha, capacitación operativa y soporte técnico relacionado para ayudar a los clientes familiarizados con los requisitos de operación y mantenimiento de la línea de producción.
Con más de 15 años de experiencia industrial y experiencia exportadora a más de 100 países y regiones, HENER continues to provide roll forming machine and supporting production solutions for overseas profile manufacturers.
Preguntas frecuentes
P1: Qué productos pueden hacer CU purlin roll forming machine produce?
Se utiliza principalmente para la producción de correas C y correas U. Las dimensiones específicas de la sección transversal mecanizable, las especificaciones del material y la estructura del producto deben confirmarse de acuerdo con el plan de diseño del equipo y los dibujos del cliente.
P2: ¿Puede C ¿la correa y la correa U se producirán utilizando el mismo equipo?
Esto depende de la estructura de conformado y del diseño de conversión del dispositivo. Algunos equipos pueden lograr la producción de diferentes secciones ajustando o reemplazando algunas de las piezas formadas, y es necesario confirmar si se admite la misma conmutación de línea de acuerdo con las especificaciones del producto objetivo.
P3: Puede CU purlin roll forming machine customize the purlin forming machine according to the customer’s drawings?
Sí. El cliente puede proporcionar los dibujos de la sección C/U, los parámetros del material, la longitud del producto y los requisitos de producción, y el fabricante del equipo evaluará el rodillo formador y la configuración completa de la línea basándose en esta información.
P4: ¿Qué información debo proporcionar para comprar un CU purlin roll forming machine?
Para obtener propuestas de equipos más precisas, se recomienda proporcionar la siguiente información:
·Dibujos de sección de acero de sección C o sección U;
·Tipo y espesor de materias primas;
·Requisitos de tamaño y longitud del producto;
·Objetivo de capacidad productiva;
·Si se requiere abrasión u otro mecanizado auxiliar;
·Tensión de fábrica y condiciones de instalación.
Si por el momento no se dispone de dibujos completos, también es posible proporcionar imágenes del producto y dimensiones básicas para la comunicación inicial.
P5: ¿Se puede configurar el sistema de corte automático en el CU purlin roll forming machine?
El sistema de conmutación adecuado se puede configurar según las necesidades de producción del cliente. La forma específica de corte y el grado de automatización deben determinarse junto con el material, la estructura de la sección transversal y la cadencia de producción.
Comuníquese con HENER para obtener la solución adecuada para sus necesidades de producción.
If your business is planning to build a Type C or Type U steel line, or looking to upgrade existing CU purlin roll forming machine, Maquinaria HENER puede asesorar sobre opciones de equipos según las especificaciones de su producto y los requisitos de producción.
No dude en enviarnos dibujos de corte, información de materiales y necesidades de producción. Nuestro equipo evaluará la configuración del equipo adecuada para usted en función de las condiciones reales de procesamiento.
HENER Machinery -manufacturador profesional de máquinas perfiladoras para clientes globales.