×


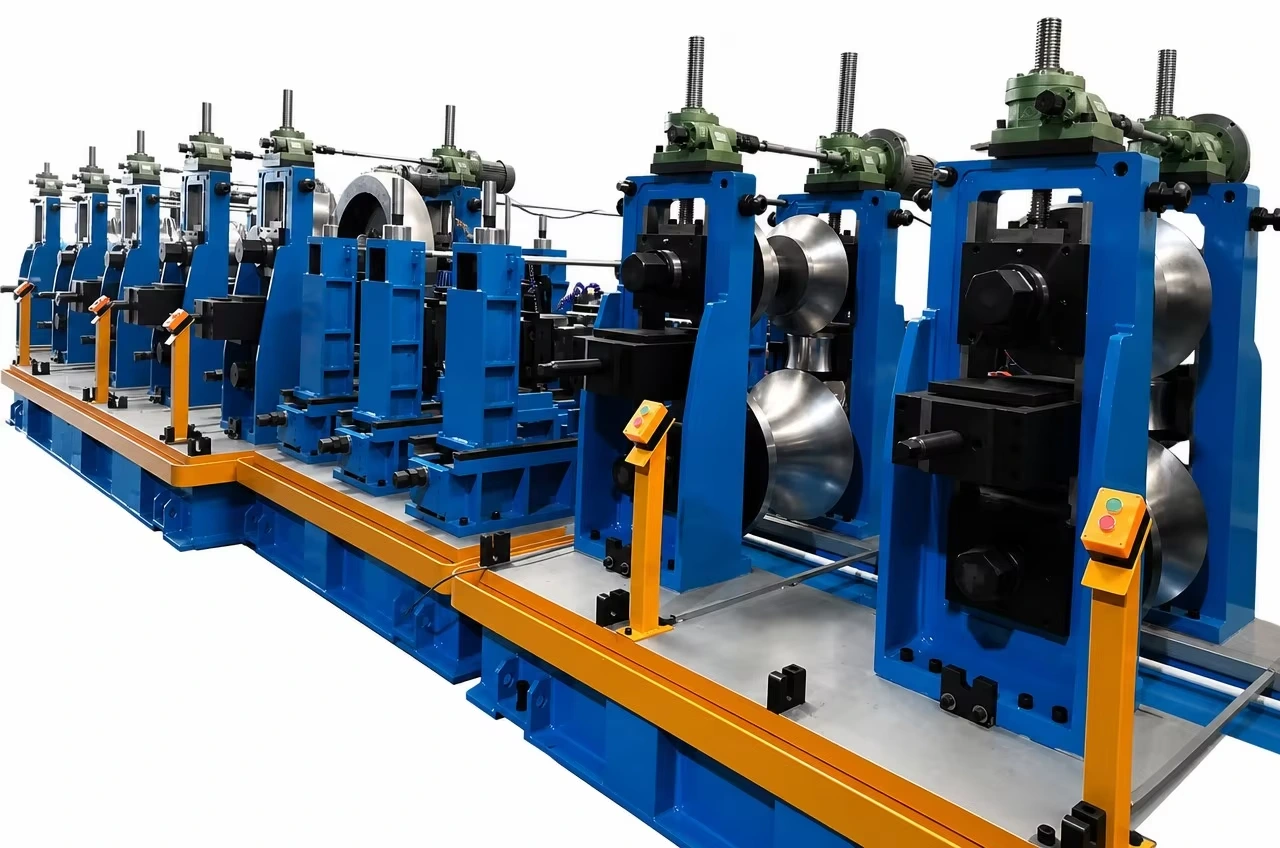
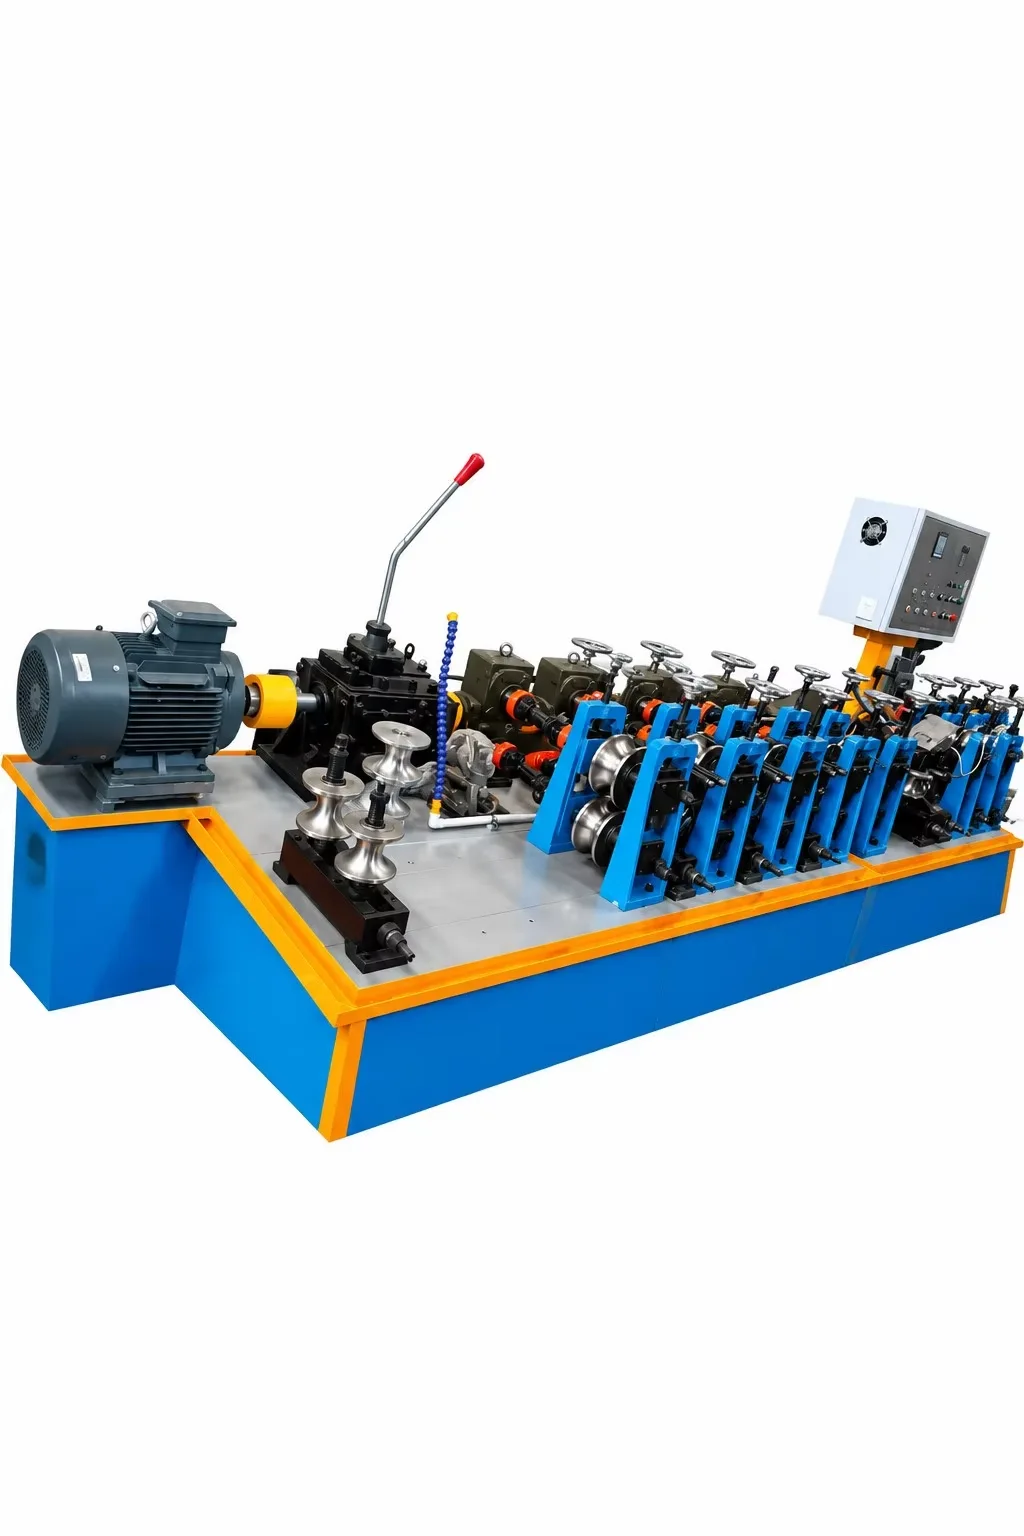
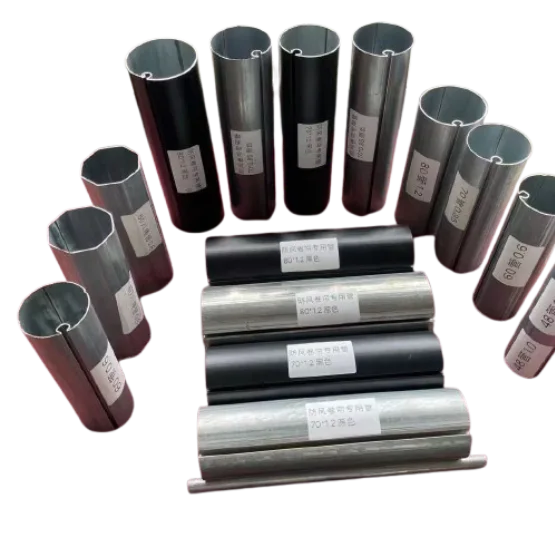



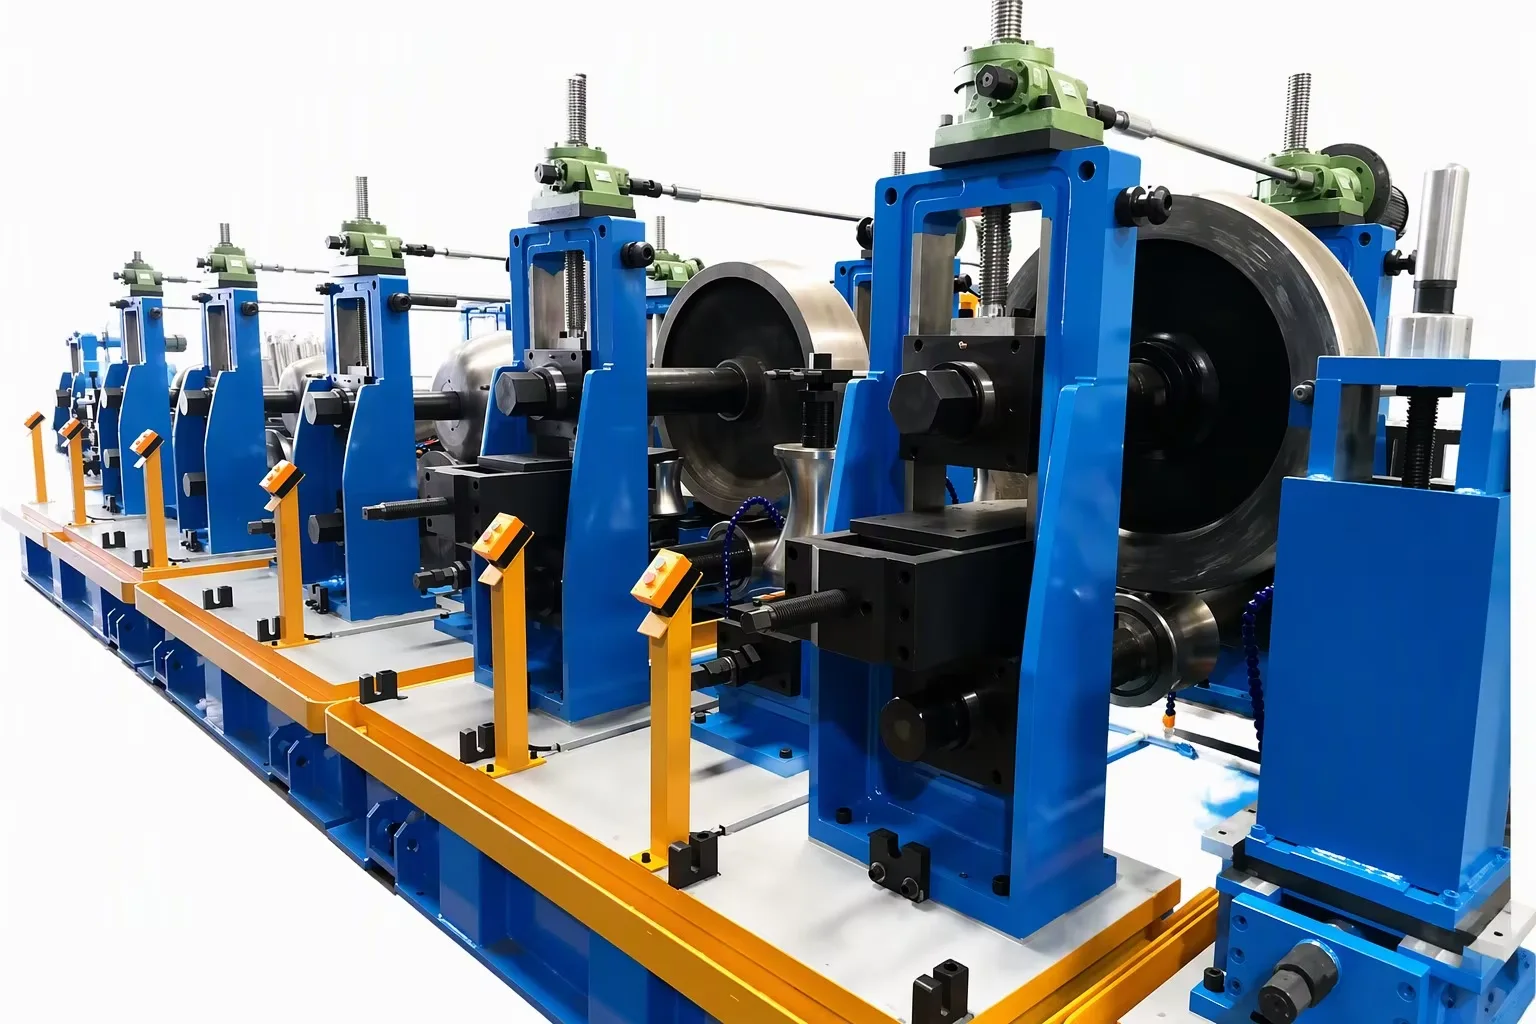
Лазерный трубосварочный станок - это устройство непрерывного производства металлических трубок, в котором используется технология лазерной сварки. В основном он используется для сварки кромок металлических полос после их прокатки и формирования роликами, сплавляя их вместе с лазерным лучом для создания непрерывного продольного шва, в конечном итоге производя металлические трубки, отвечающие требованиям по размерам и качеству.
В станках для лазерной сварки труб используются различные источники сварочного тепла и методы процесса. энергия лазера концентрируется в зоне сварки, что помогает контролировать зону термического влияния и подходит для конкретных тонкостенных трубок, прецизионных металлических труб и других продуктов, отвечающих требованиям процесса. Фактическое качество сварки зависит от состояния материала, точности формования, параметров сварки, подготовки шва и общей конфигурации производственной линии.
Полный лазерный сварочный аппарат трубы обычно состоит из блоков для удаления накипи, направления и формирования стальной полосы, лазерной сварки, охлаждения, установки диаметра, резки по длине, и сбора готовой продукции. исходя из производственных требований, дополнительные функции, такие как проверка сварного шва, обработка защиты области сварки, и автоматизированное управление могут быть оценены для конфигурации.
Данная машина для сварки труб лазером подходит для производственных предприятий, которые требуют непрерывного производства металлических сварных труб, и может быть использована для производства мебельных трубок, конструкционных труб, промышленных трубок, и других изделий из металлических трубок, Конкретные обрабатываемые материалы, диапазон диаметров, диапазон толщины стенок необходимо определить на основе конструкции оборудования и процесса сварки.
| Материал трубы | Нержавеющая/Углерод/Оцинкованная сталь |
| Форма трубы | Круглый, квадратный и т. д. |
| Толщина | 0,8-4,0 мм |
| Диаметр трубы | 50-76 мм |
| Мощность(Вт) | 11+11kw |
| Напряжение | 220/380/415/420/440V |
| Послепродажное обслуживание Предоставляется | Инженеры/Онлайн-поддержка/Техническая поддержка видео |
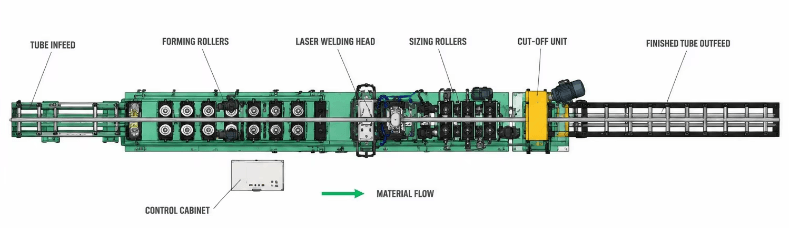
Шаг 1: Загрузка катушки и отвар
Металлические стальные валки устанавливаются на валковый прокатный аппарат, а введение и ориентация стальной ленты завершаются в соответствии с производственными требованиями. В зависимости от конфигурации производственной линии можно добавить устройства для измельчения и сварки стальной ленты для соединения до и после стальных валков, что снижает влияние изменений прокатки на непрерывное производство.
Шаг 2: Направляющая стальной полосы и профилирование валков
После того, как стальная лента входит в зону формования, она постепенно изгибается через несколько наборов роликов, так что стороны стальной ленты приближаются и образуют трубчатую структуру, подлежащую пайке. стабильное состояние формования и выравнивание шва являются важной основой для последующей лазерной сварки.
Шаг 3: Лазерная продольная сварка
Лазерная система концентрирует энергию на положении трубчатого шва, так что соединяемые металлические края расплавляются с образованием непрерывного продольного сварного шва Параметры сварки необходимо регулировать в соответствии с материалом, толщиной стенки, состоянием формования и целевой скоростью производства.
Шаг 4: Охлаждение и обработка сварки
Труба после сварки охлаждается в соответствии с требованиями процесса В зависимости от качества продукции и требований к поверхности могут быть сконфигурированы подходящие устройства для обработки сварных швов, онлайн-контроля или защиты зоны сварки.
Шаг 5: Калибровка и правка
Труба поступает в фиксированный диаметр и ортогональную область, а размер формы и линейность регулируются через соответствующую роликовую систему таким образом, чтобы готовое изделие соответствовало спецификациям, необходимым для последующего использования или дальнейшей обработки.
Шаг 6: Резка фиксированной длины и сбор готовой продукции
Завершают резку по установленной длине и организуют готовую продукцию через режущую клеть или другое собирающее устройство После производства размеры трубы, внешний вид сварного шва и соответствующие показатели качества могут быть проверены по стандарту продукции.
Лазерная сварка может обеспечить более концентрированный ввод тепла за счет фокусировки лазерного луча в область шва. Для соответствующих технологическим требованиям металлических труб этот подход помогает контролировать морфологию сварного шва и области термического воздействия, а также подходит для производственных сценариев, требующих качества сварного шва и согласованности продукции.
Станки для лазерной сварки труб соединяют стальную ленту, образующую с продольным процессом сварки, позволяя обрабатывать трубу по непрерывному производственному пути В сочетании с подходящими конфигурациями загрузки, формования и резки это уменьшает дублирование движения между процессами и помогает компаниям оптимизировать организацию производства.
Рационально проектируя формовочные ролики, калибровочные узлы и соответствующую сборку, лазерный трубосварочный аппарат можно настроить для различных спецификаций труб Производственная мощность круглых, квадратных, прямоугольных и других типов труб зависит от структуры линии, конструкции формы и конкретного типа машины, и подходит для индивидуальной оценки на основе серии целевых продуктов.
Качество сварки зависит не только от лазерной системы, но и от краевого состояния стальной ленты, стабильности формования, выравнивания шва, а также охлаждения и калибровки после сварки. проектирование этих звеньев как полноценной производственной линии помогает контролировать размер готового продукта и консистенцию сварного шва.
В зависимости от мощности, ручной конфигурации и компоновки установки, подходящего исходного сырья, соединения стальной ленты, онлайн-тестирования, резки фиксированной длины и готовых схем сбора могут быть выбраны Степень автоматизации должна соответствовать целевым спецификациям трубы, темпам производства и бюджету, а не следовать определенной конфигурации в одиночку.
Для таких материалов, как оцинкованные стальные ленты, которые имеют требования к стойкости к поверхностной коррозии, сварка может повлиять на защитный слой вблизи шва. В зависимости от материала и использования готовой продукции можно оценить, требуется ли цинковый пластырь или другое подходящее устройство последующей обработки для удовлетворения соответствующих требований к коррозии.
Металлическая мебель производство
Он используется в производстве столовых и кресельных рам, стеллажей для кроватей, полок, стеллажей для демонстрации и других металлических мебельных труб.Удельные размеры трубок, качество поверхности и требования к сварке должны определяться в соответствии с конструкцией изделия.
Промышленность строительства и стальных конструкций
Он подходит для производства деталей строительных конструкционных труб, труб ограждения рельсов, опорных труб и других металлических конструктивных компонентов. конфигурация оборудования должна соответствовать требованиям прочности, размера и использования целевой трубы.
Промышленное оборудование и производство машин
Оно может быть использовано при изготовлении рам механического оборудовани, опорных узлов, металлических соединений и других пригодных труб дл обеспечени подачи трубного исходного материала дл последующих процессов резки, сварки и сборки.
Автомобилестроение и производство деталей
Используется при производстве некоторых связанных с автомобилями металлических труб и конструкционных деталей Продукция, предполагающая безопасность или конкретные отраслевые стандарты, должна разработать план процесса, основанный на качестве материала, качестве сварных швов и требованиях к проверке.
Системы хранения и коммерческого отображения
Производство металлических труб используется для некоторых стеллажей для хранения, полок и систем отображения, помогая производителям труб организовать непрерывную обработку в соответствии с линейкой продуктов.
Общая обработка металлических труб
Для других металлических труб, требующих непрерывной формовки и вертикальной сварки, пригодность машин для лазерной сварки труб может оцениваться на основе характеристик материала, размеров изделия и целевой емкости.