×

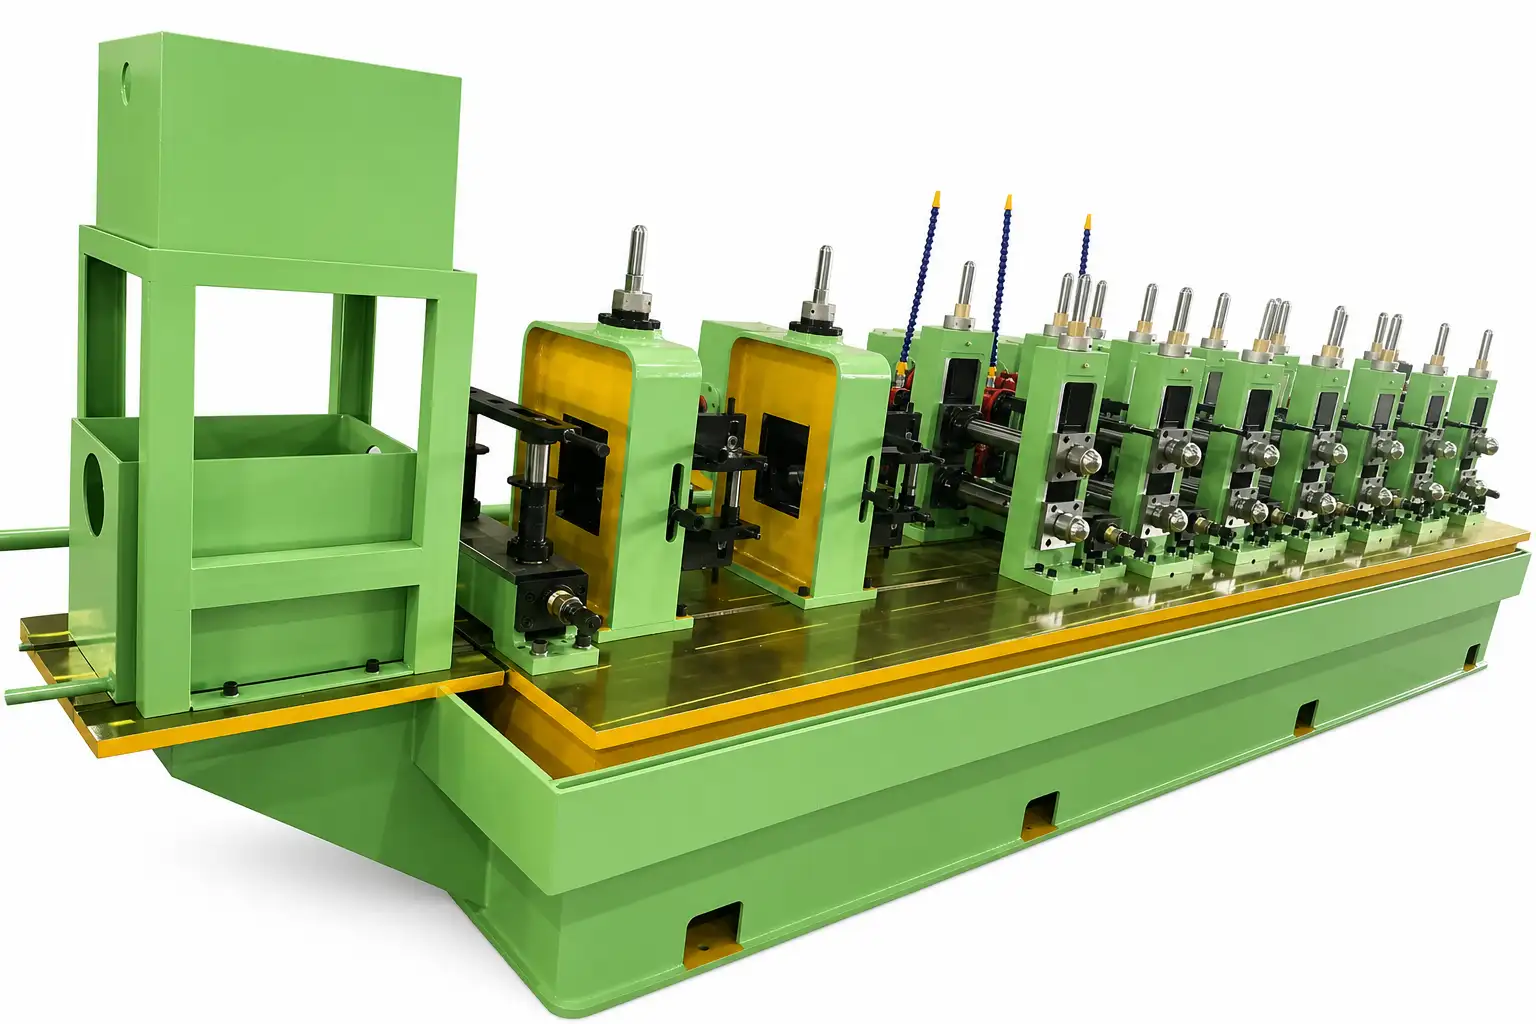
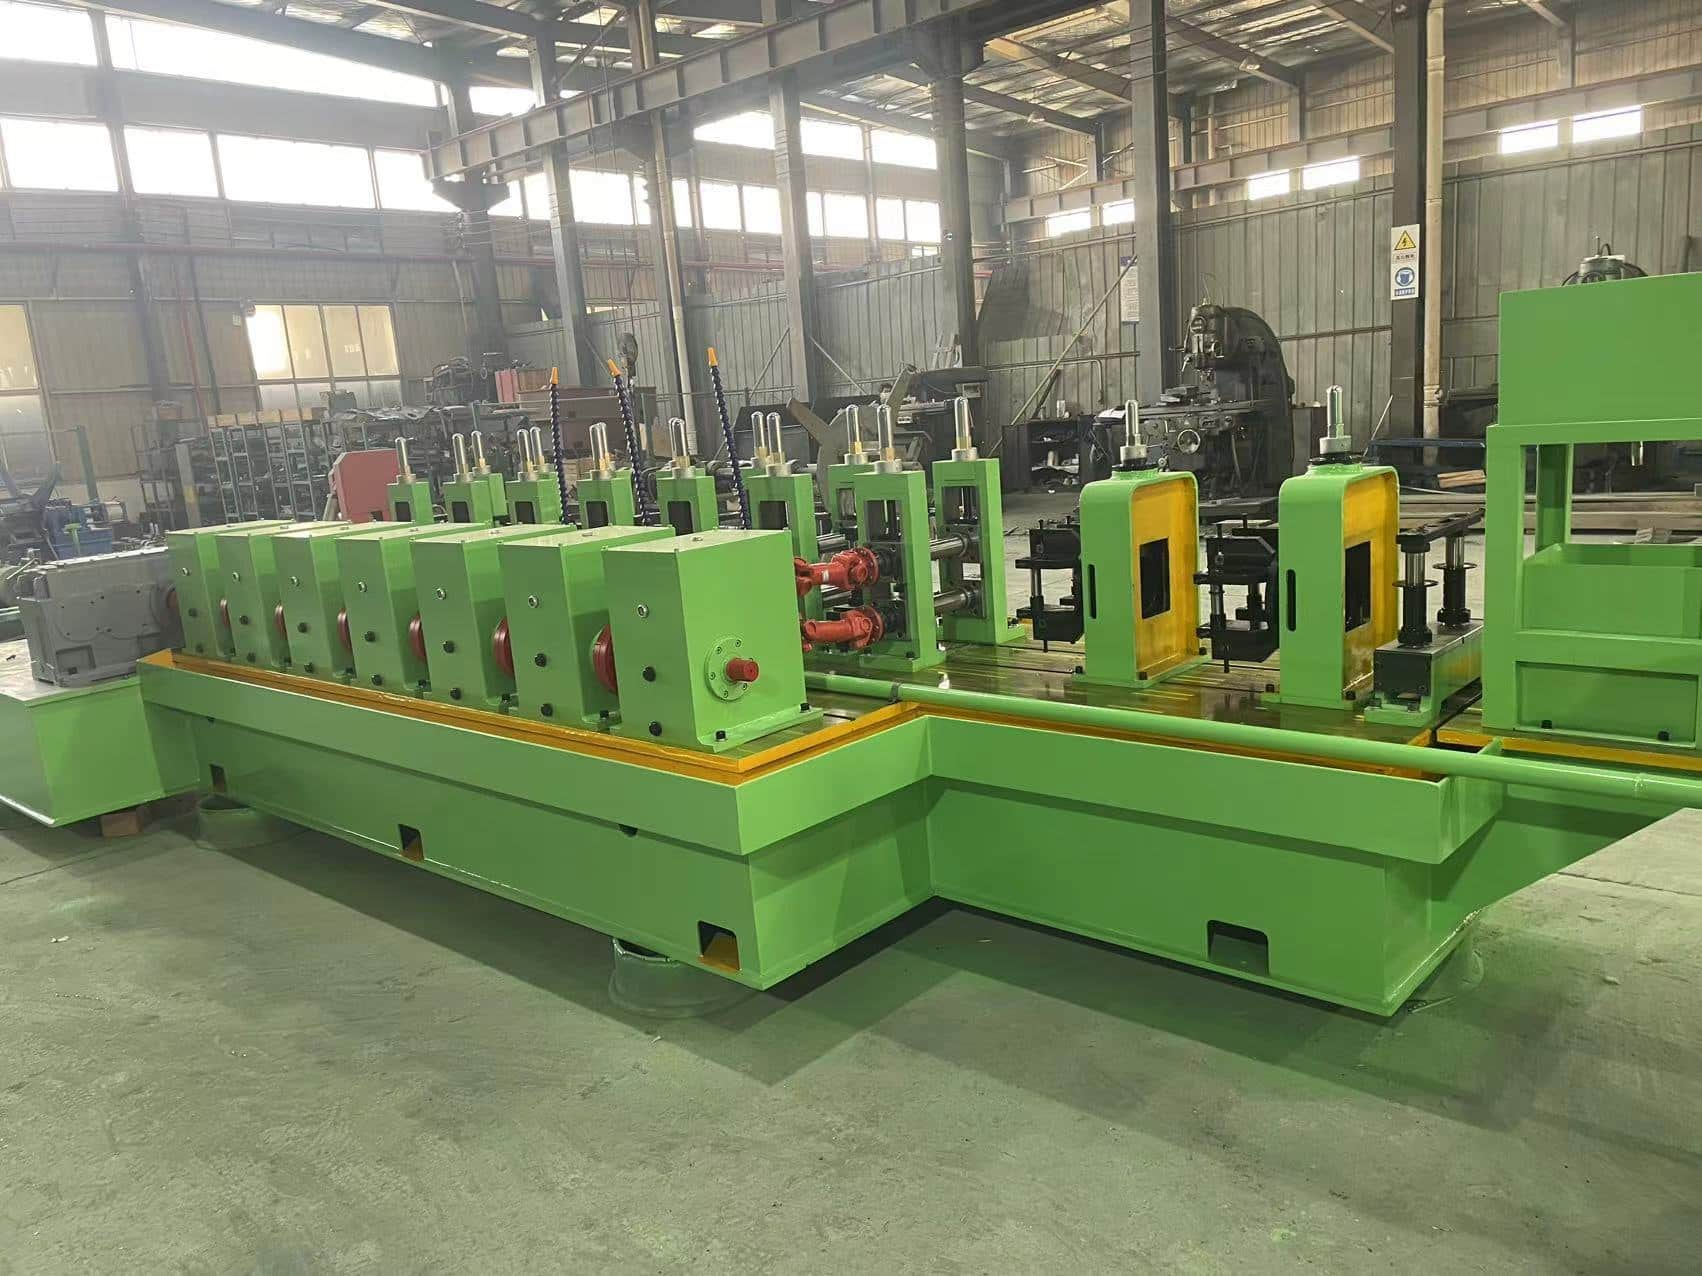
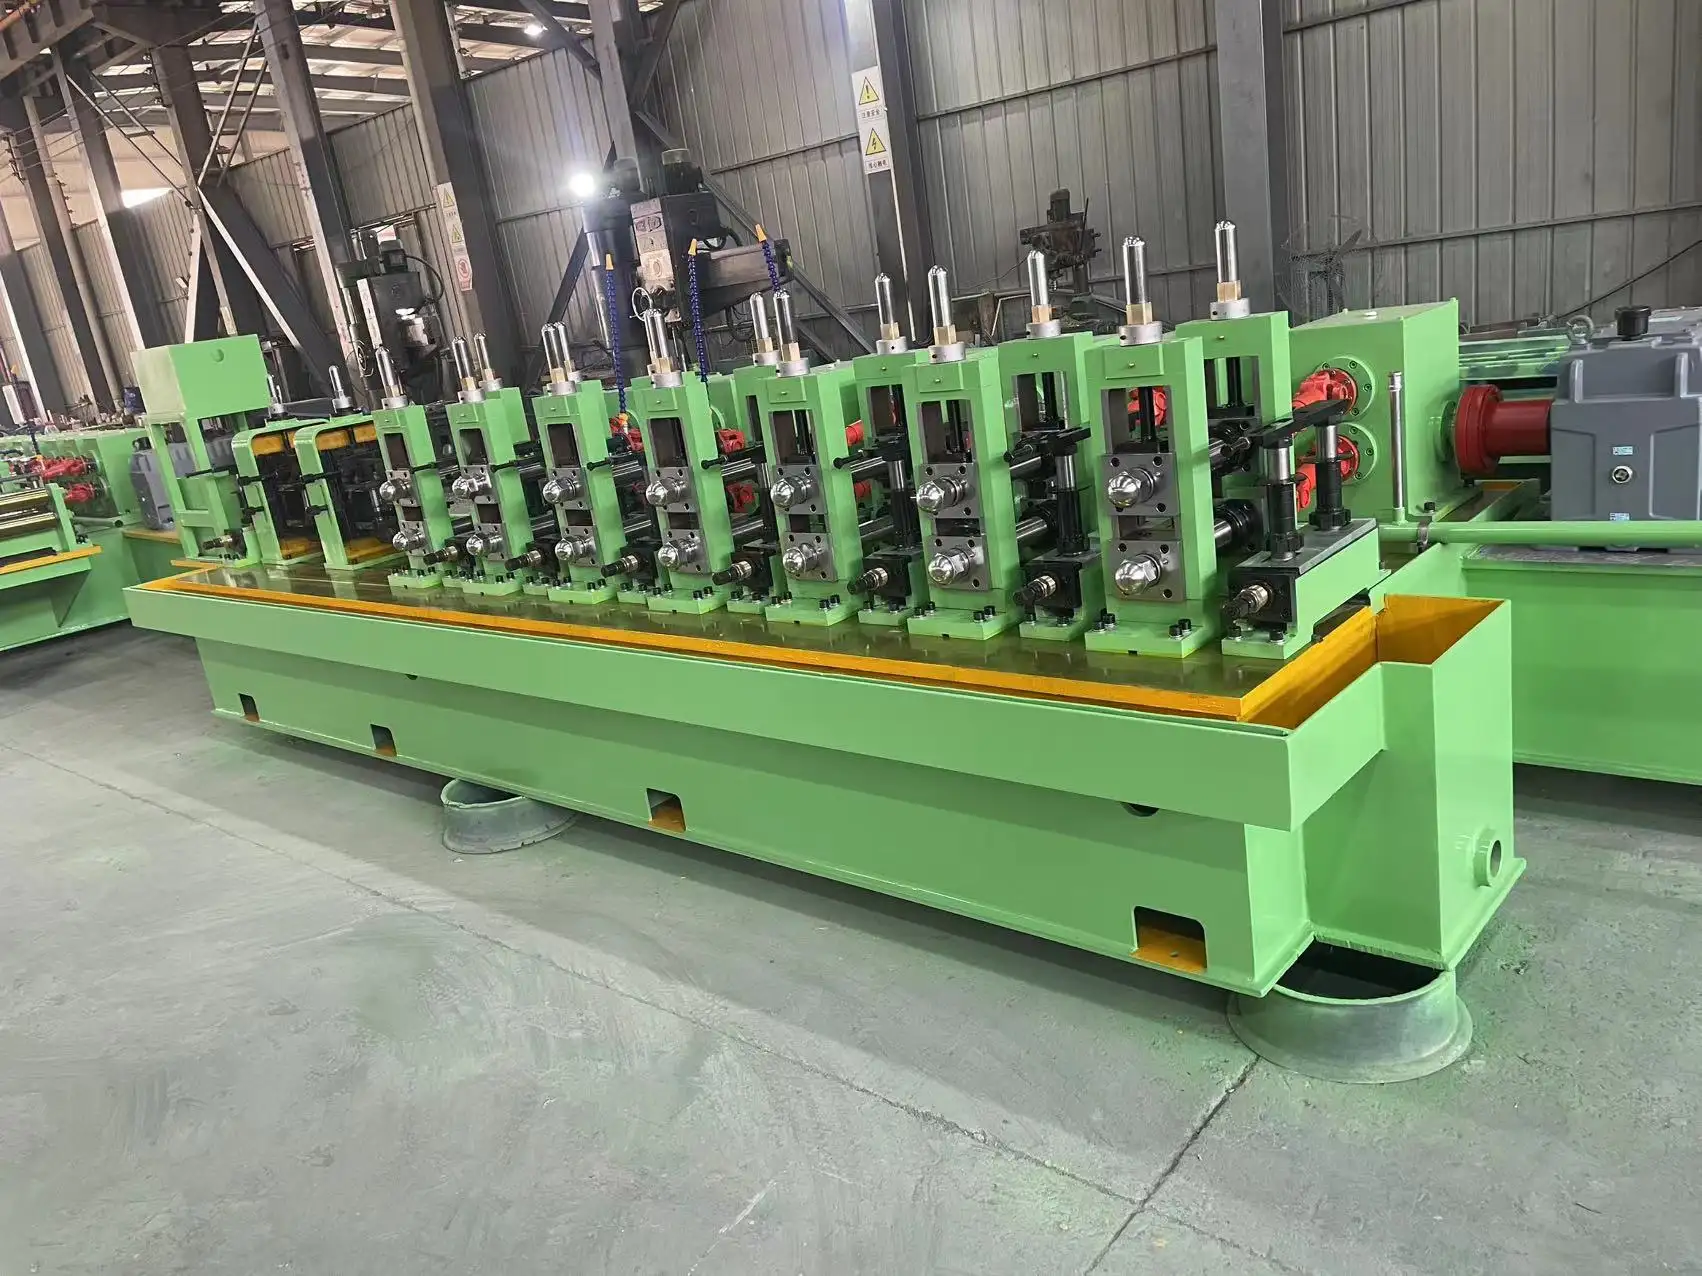
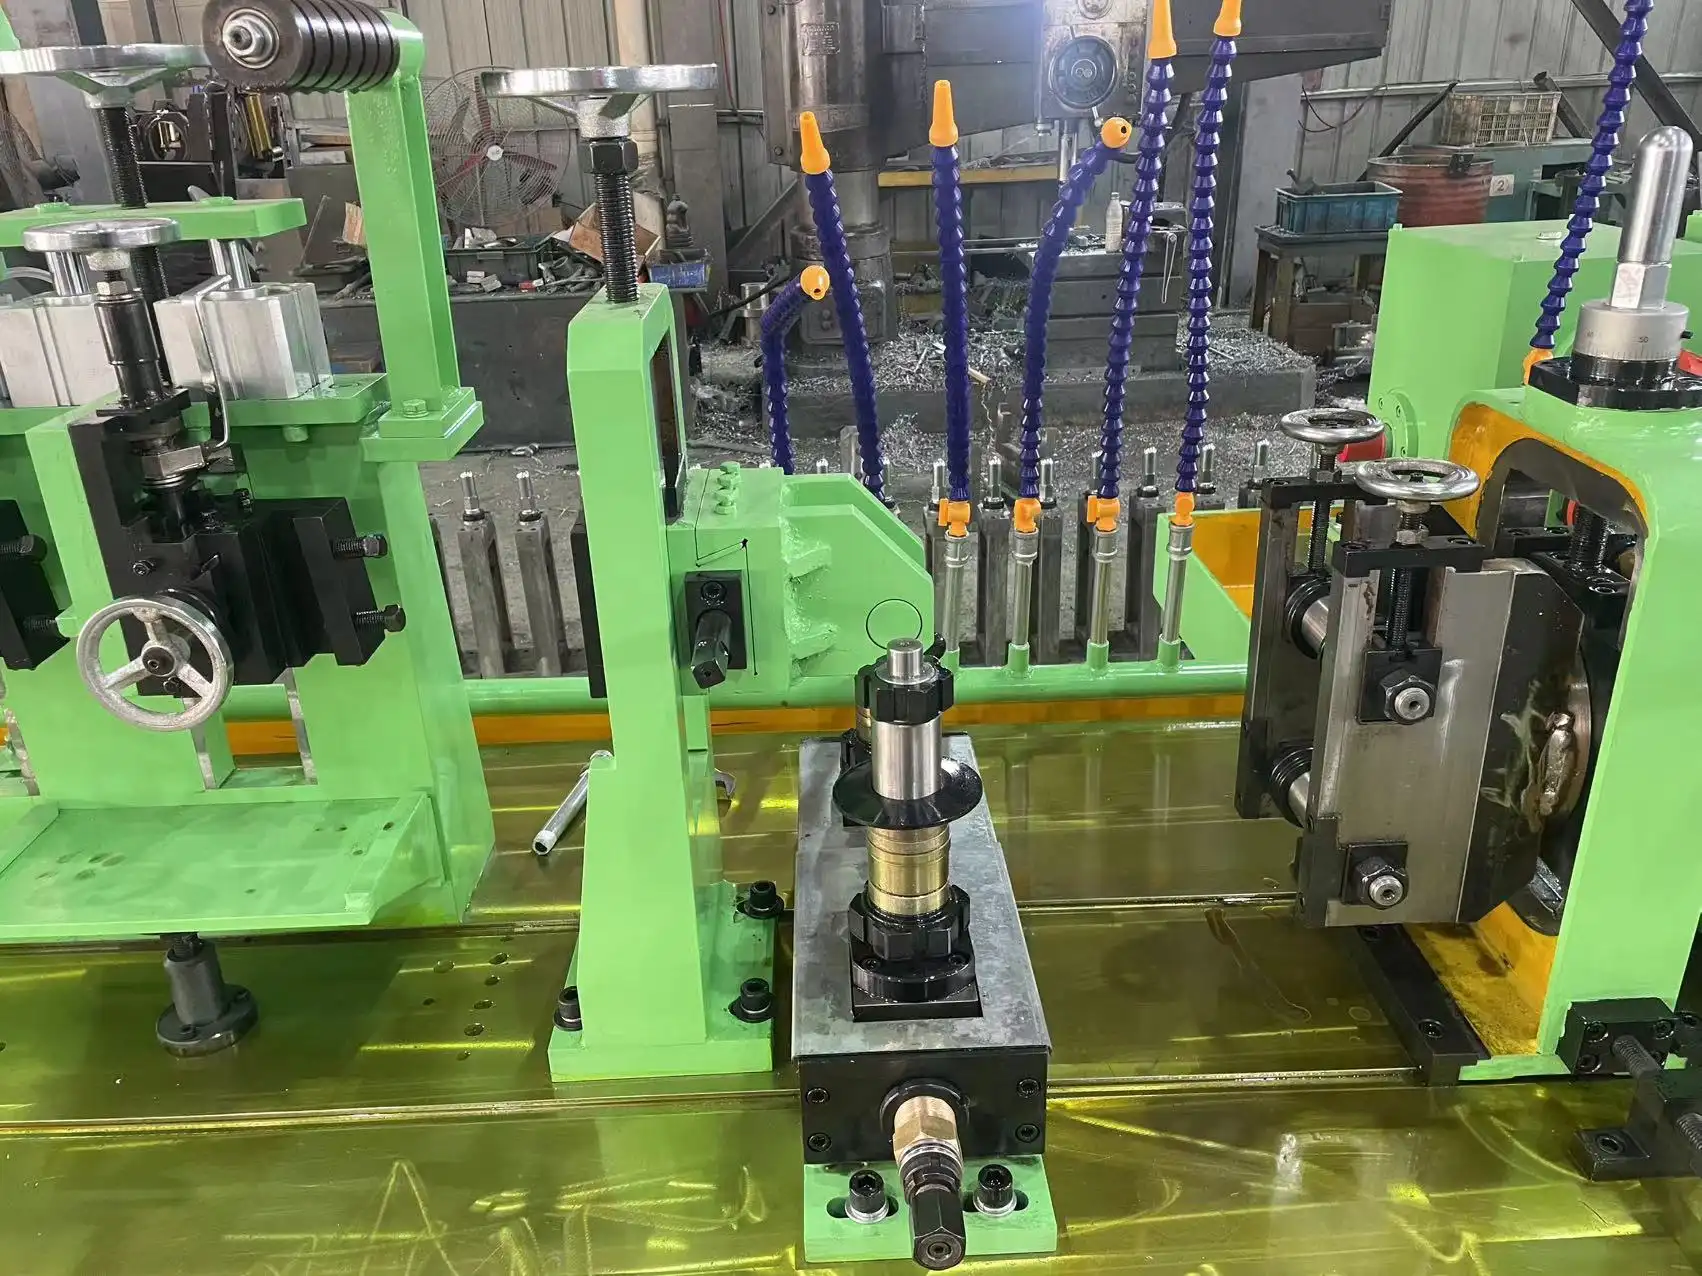
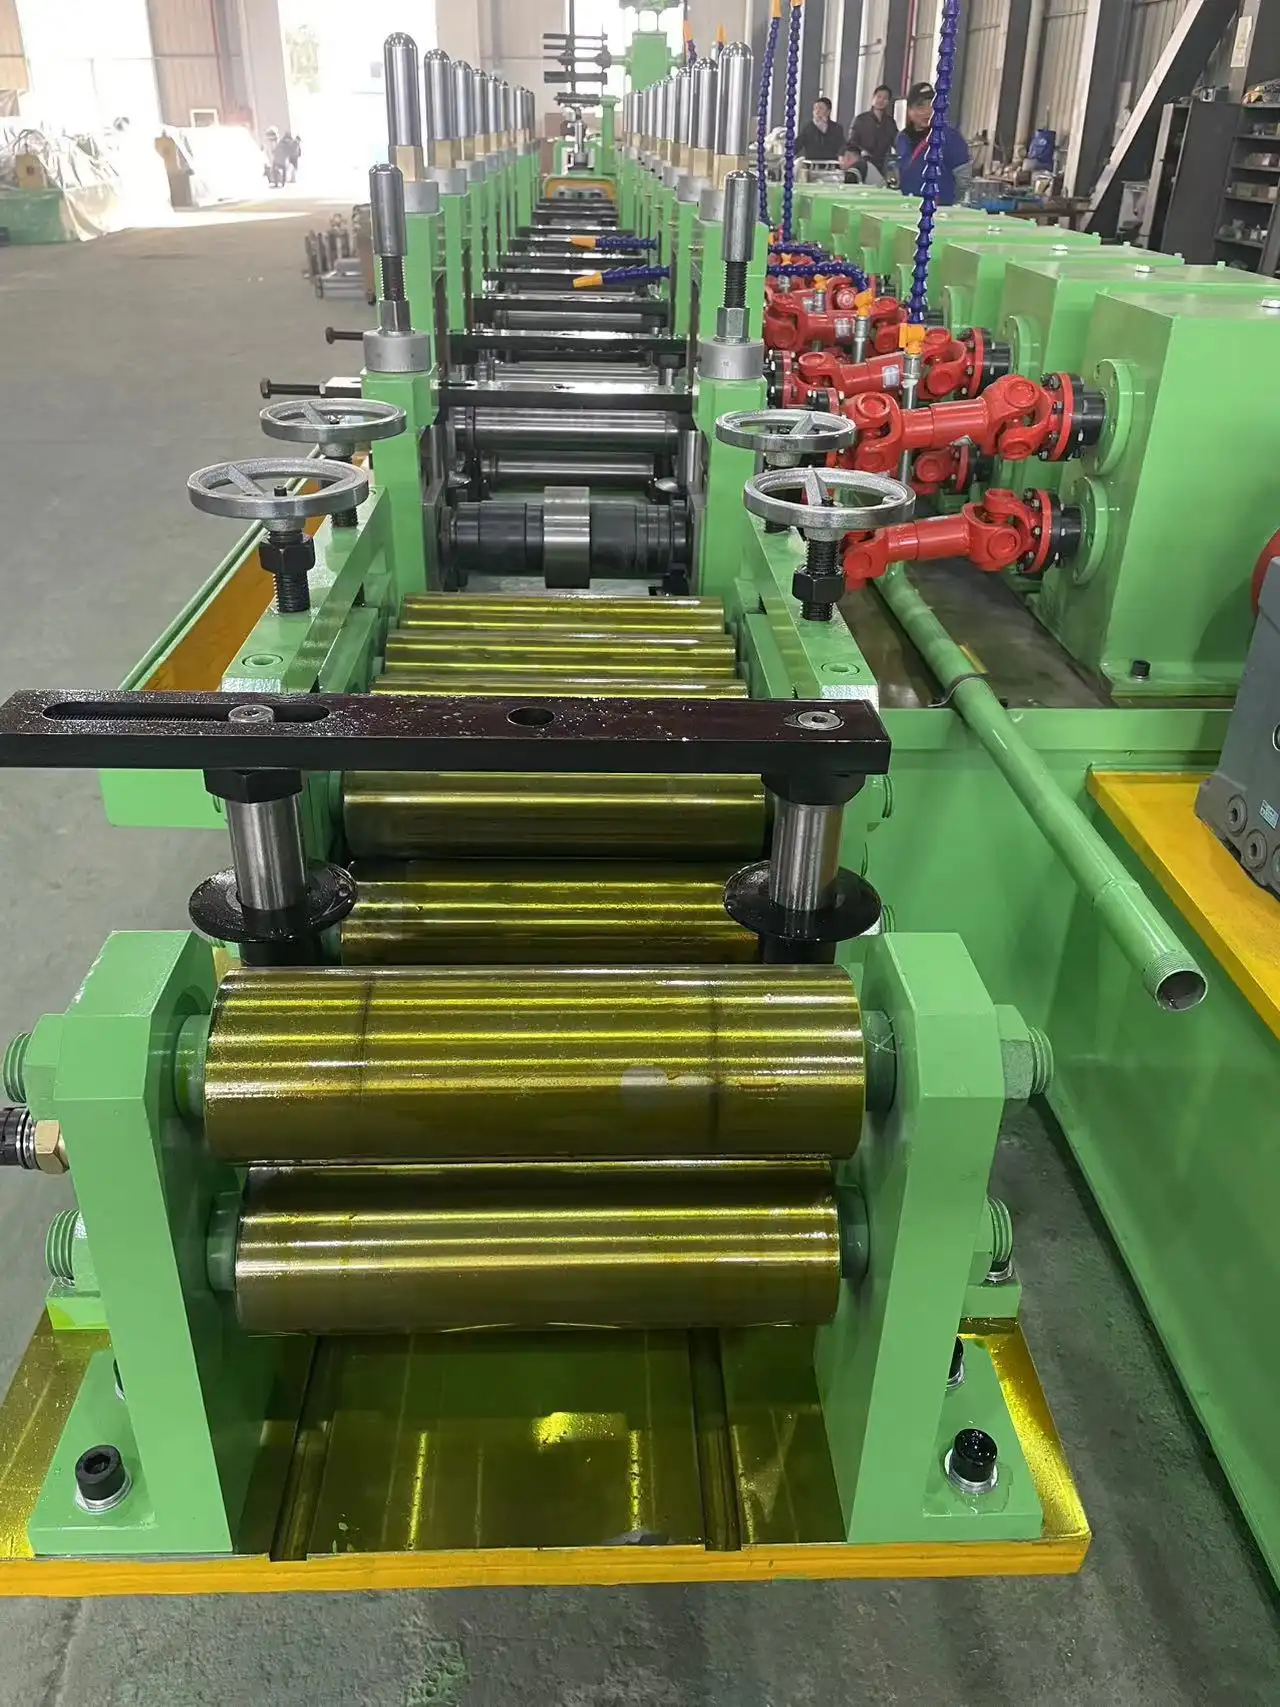



Высокочастотная сварочная трубная машина - это устройство непрерывного производства, которое использует высокочастотный ток для нагрева кромок металлических полос, а затем сплавляет их в трубы через экструзионные ролики. Оно широко используется в промышленности по производству сварных металлических труб.
В процессе производства металлическая стальная полоса постепенно сгибается множеством наборов прецизионных формовочных роликов для образования трубчатой конструкции с продольными открытыми швами. впоследствии высокочастотная сварочная трубная машина быстро нагревает края шва и завершает сварку через экструзионные ролики. после последующего охлаждения, калибровки и резки наконец получаются сварные стальные трубы, соответствующие целевым требованиям по размеру.
По сравнению с децентрализованными методами обработки, высокочастотная сварочная труба машина может интегрировать процессы формования и сварки в непрерывную работу Это помогает повысить эффективность производства, сохранить согласованность размеров продукции и удовлетворить требования массового производства для различных спецификаций сварных труб.
В зависимости от конкретной модели и конфигурации ролика, Высокочастотный Трубосварочный Станок может быть использован для производства круглых трубок, квадратных трубок, прямоугольных трубок, и некоторых трубок неправильной формы, Оборудование широко применимо в производстве мебели, архитектурных конструкций, полки для хранения, обрабатывая, и общие металлопродукции промышленности.
| Сырье | Стальная Катушка GI PPGI |
| Сырьевая толщина | 0,4-10 мм |
| Диапазон трубок | 6-325 мм |
| Форма трубопровода | Круглый/Квадратный/Прямоугольный |
| Производственная мощность | 1-15 м/мин |
| Мотор мотор | 90 кВт |
| Высокочастотная мощность | 100 кВт |
| Напряжение | 380 В/410 В/415 В |
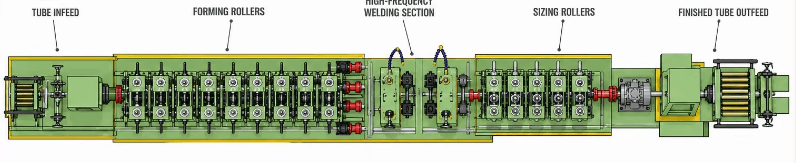
Шаг 1: Загрузка и размотка катушки
Стальной валок устанавливают на профилегибочную машину и стальной ремень плавно доставляют в технологическую линию через устройство ориентации, Несущая способность валковой дробилки, внутренний и внешний диаметр стального валка необходимо согласовать с характеристиками сырья.
Шаг 2: Резка и сварка стальной полосы
Когда последняя стальная лента вот-вот закончится, передняя и концевая часть передних стальных лент могут быть соединены режущими и сварочными устройствами. этот процесс помогает уменьшить производственные нарушения, вызванные сменой валков, а удельная непрерывная производственная мощность зависит от конфигурации высокочастотной сварочной трубы.
Шаг 3: Хранение и подача стальной ленты
Накопитель используется для временного хранения стальных лент определенной длины и обеспечения относительно стабильных условий загрузки для последующей непрерывной формовки и сварки. Режим хранения и емкость должны быть спроектированы в соответствии с целевой скоростью линии и частотой вращения валков.
Шаг 4: Формование валков
Стальной ремень проходит через многокомпонентный ролик последовательно и постепенно изгибается в относительно трубчатую конструкцию по краям соединения. стабильный процесс формования и точное выравнивание кромок являются важными основами для получения надежных сварных швов.
Шаг 5: Высокочастотная сварка
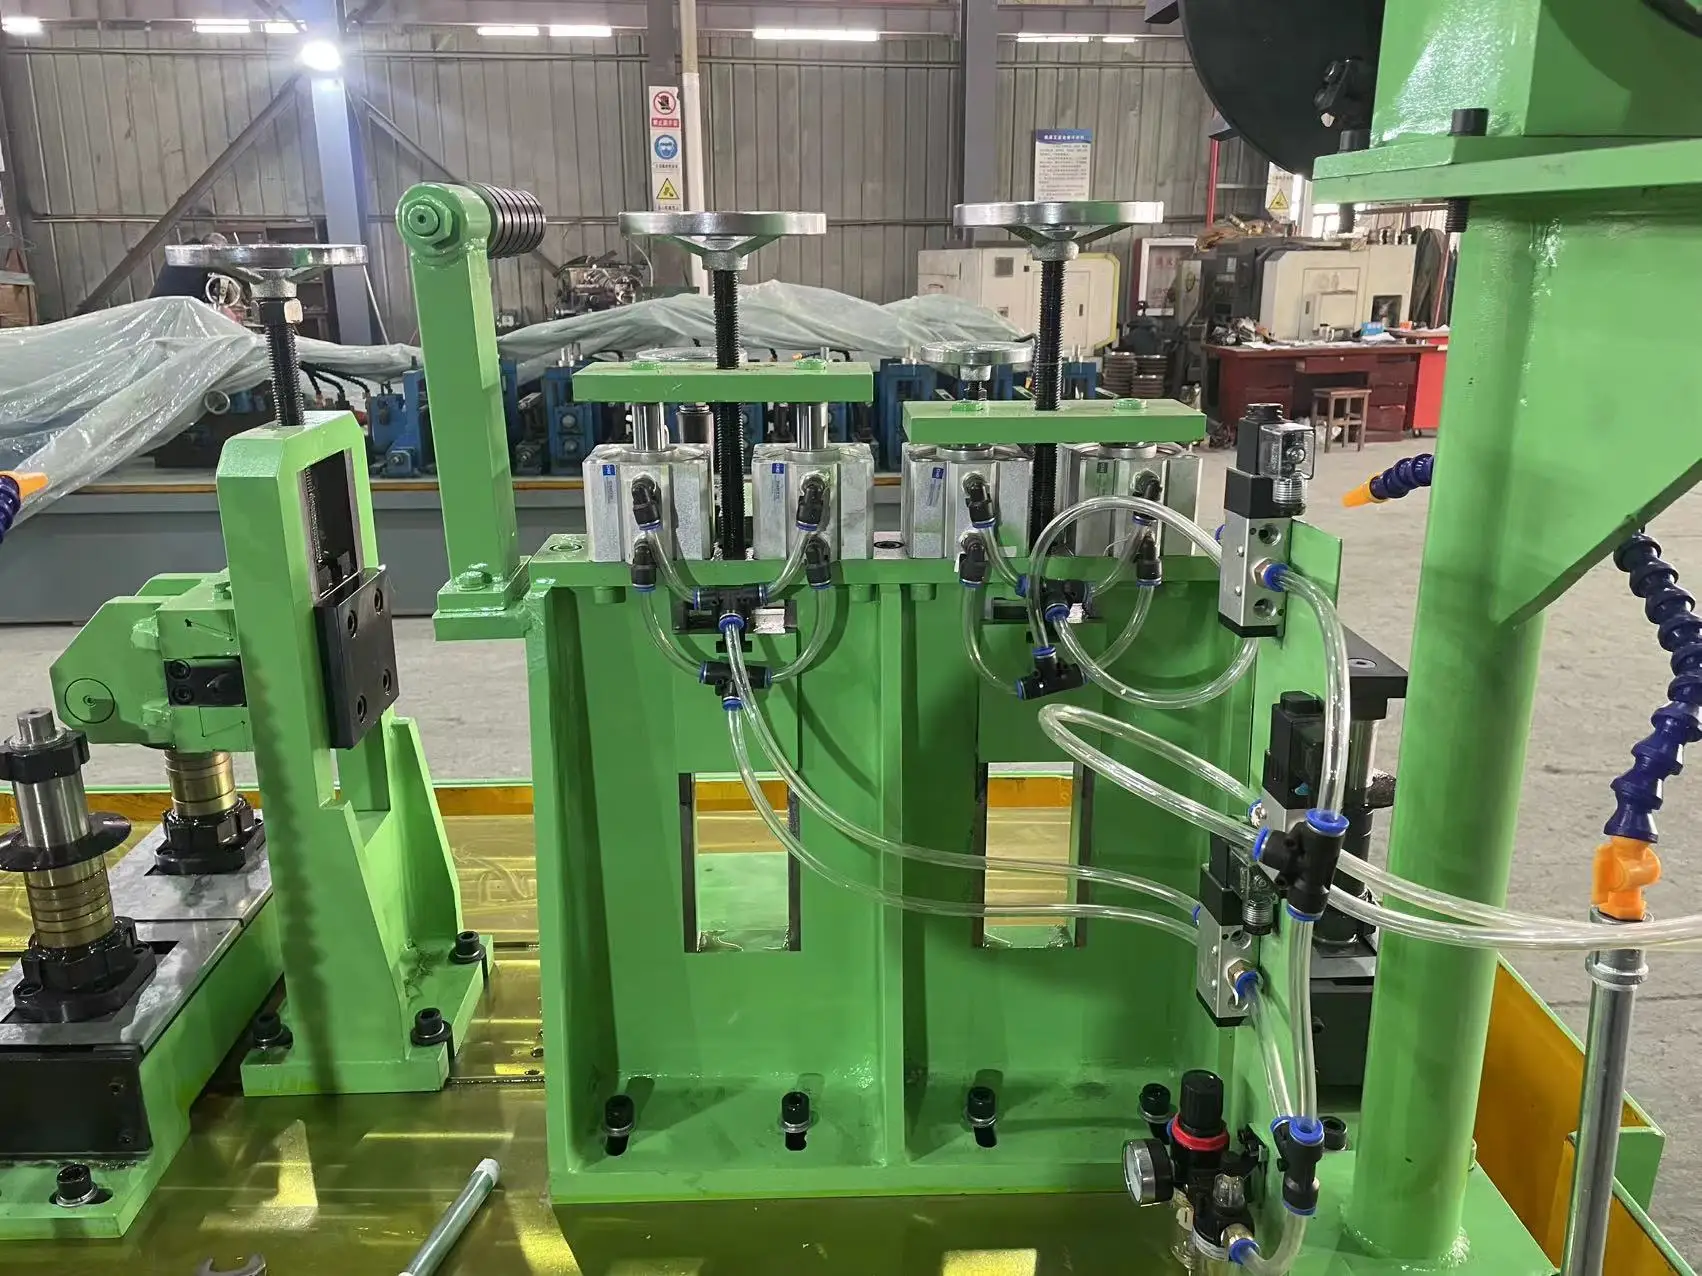
Высокочастотная сварочная труба машина заставляет края соединения трубы быстро нагреваться, и края прижимаются ракелем, чтобы сформировать вертикальную сварку. мощность сварки, скорость и другие параметры процесса необходимо регулировать в соответствии с материалом и толщиной стенки трубки.
Шаг 6: Сварка для снятия заусенцев и охлаждения
В зависимости от требований к готовому изделию внутреннее устройство для удаления сварного шва или наружное устройство для удаления сварного шва может быть выполнено с возможностью обработки остатка, образовавшегося после сварки. Затем трубы поступают в зону охлаждения, чтобы обеспечить подходящие условия процесса для последующей корректировки размеров и размеров.
Шаг 7: Калибровка и правка
После калибровки роликовой группы дополнительно регулируют размер поперечного сечения и форму трубки, Согласно требованиям к изделию, соответствующее правильное устройство также может быть выполнено с возможностью удовлетворения потребностей в последующем использовании и механической обработке.
Шаг 8: Резка фиксированной длины и сбор готовой продукции
Система резки разрезает непрерывные трубы в соответствии с установленной длиной. Готовый продукт затем поступает на загрузочный стол или в зону сбора, где сортируется, упаковывается и хранится после необходимых проверок калибровки.
Высокочастотная сварочная труба машина может достичь более концентрированного ввода тепла, фокусируя лазерный луч на область шва Для соответствующих технологическим требованиям металлических труб этот подход помогает контролировать морфологию сварного шва и области термического воздействия, и подходит для производственных сценариев, которые требуют качества сварного шва и согласованности продукции.
Высокочастотная сварочная труба машина соединяет стальную ленту, образующую с продольным процессом сварки, позволяя обрабатывать трубу по непрерывному пути производства. в сочетании с подходящими конфигурациями загрузки, формования и резки, это уменьшает дублирование движения между процессами и помогает компаниям оптимизировать организацию производства.
Рационально проектируя формовочные ролики, калибровочные узлы и соответствующую сборку, высокочастотный сварочный трубный станок можно настроить для различных спецификаций труб Производственная мощность труб круглого, квадратного, прямоугольного и других типов зависит от структуры линии, конструкции формы и конкретного типа машины, и подходит для индивидуальной оценки на основе серии целевых продуктов.
Качество сварки зависит не только от лазерной системы, но и от краевого состояния стальной ленты, стабильности формования, выравнивания шва, а также охлаждения и калибровки после сварки. проектирование этих звеньев как полноценной производственной линии помогает контролировать размер готового продукта и консистенцию сварного шва.
В зависимости от мощности, ручной конфигурации и компоновки установки, подходящей подачи, соединения стальной ленты, онлайн-тестирования, резки фиксированной длины и готовых схем сбора могут быть выбраны Степень автоматизации должна соответствовать целевым спецификациям трубы, темпам производства и бюджету, а не следовать определенной конфигурации в одиночку.
Металлическая мебель производство
Он используется в производстве столовых и кресельных рам, стеллажей для кроватей, полок, стеллажей для демонстрации и других металлических мебельных труб.Удельные размеры трубок, качество поверхности и требования к сварке должны определяться в соответствии с конструкцией изделия.
Промышленность строительства и стальных конструкций
Он подходит для производства деталей строительных конструкционных труб, труб ограждения рельсов, опорных труб и других металлических конструктивных компонентов. конфигурация оборудования должна соответствовать требованиям прочности, размера и использования целевой трубы.
Промышленное оборудование и производство машин
Оно может быть использовано при изготовлении рам механического оборудовани, опорных узлов, металлических соединений и других пригодных труб дл обеспечени трубы дл последующих процессов резки, сварки и сборки.
Автомобилестроение и производство деталей
Используется при производстве некоторых связанных с автомобилями металлических труб и конструкционных деталей Продукция, предполагающая безопасность или конкретные отраслевые стандарты, должна разработать план процесса, основанный на качестве материала, качестве сварных швов и требованиях к проверке.
Системы хранения и коммерческого отображения
Производство металлических труб используется для некоторых стеллажей для хранения, полок и систем отображения, помогая производителям труб организовать непрерывную обработку в соответствии с линейкой продуктов.
Общая обработка металлических труб
Для других металлических труб, требующих непрерывной формовки и вертикальной сварки, пригодность линии лазерной сварки может быть оценена на основе характеристик материала, размеров изделия и целевой емкости.